Установка для аргонодуговой сварки кольцевых швов
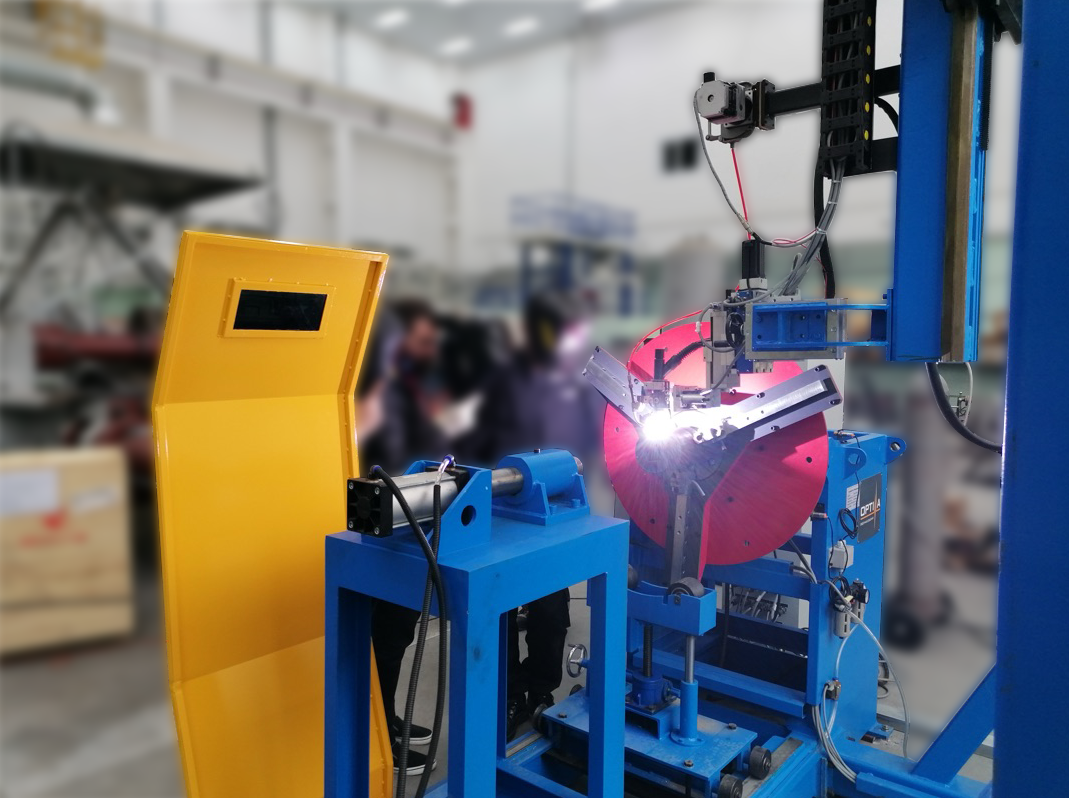
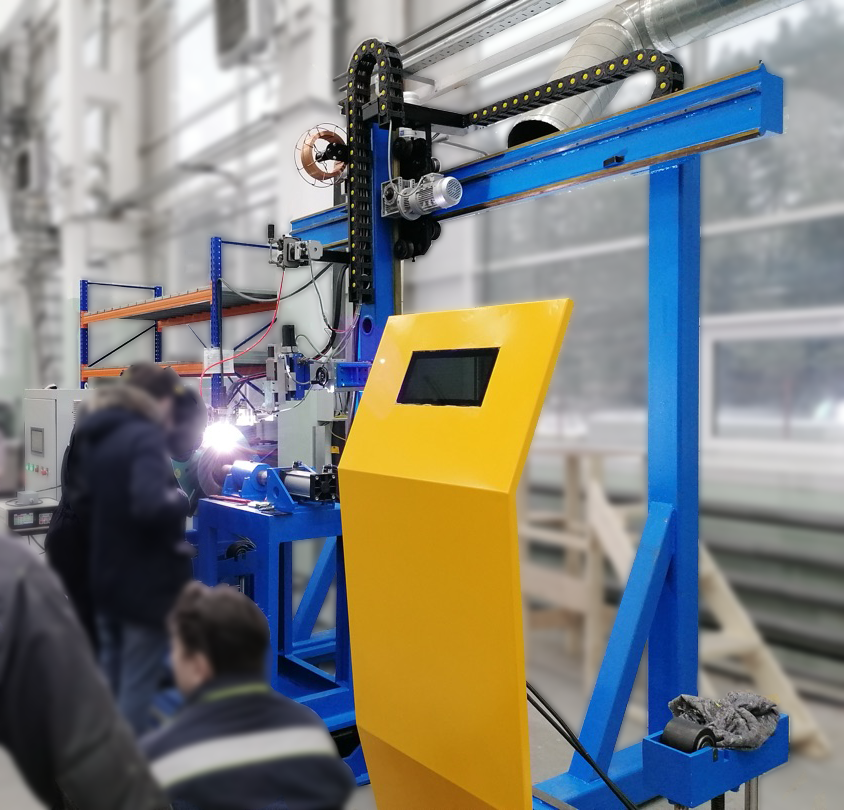
Назначение оборудования: Сварка кольцевого шва детали вращения.
Вид сварки: Аргонно-дуговая сварка в защитном газе с автоматической подачей присадочной проволоки.
Расположение детали на вращателе: Деталь может быть установлена горизонтально, вертикально и под углом.
Диаметры устанавливаемых деталей: От 100 до 1000 мм.
Управление процессом сварки: В ручном режиме с возможностью изменения параметров в режиме реального времени.
Архитектура управления: Система управления реализована на базе PLC-контроллера и ЖК-панели. Часть органов управления вынесена на проводной пульт.
Источник тока: EWM Tetrix 451 AC/DC Synergic FW, TIG, MMA.
Дополнительные опции:
- Задняя бабка с возможностью перемещения вдоль рамы, оснащена пневмоприжимом.
- Защитный экран со смотровым окном.
- Поддерживающий люнет для установки деталей большого веса.
- Трёхкулачковый патрон для зажима деталей в широком диапазоне диаметров.
- Система контроля длины дуги с регулировкой высоты горелки.
- Возможность регулировки сварочной горелки в нескольких пространственных положениях.
Проект имел несколько особенностей. Первая — связана с монтажом. Производитель оборудования — китайская компания, где стандартная практика включает проектирование, изготовление, контрольную сборку и проверку основных узлов на предприятии-производителе. Далее, доводка программной части осуществляется дистанционно китайскими инженерами. При необходимости, специалисты могут выехать на место и завершить настройку оборудования. Однако, при заключении договора не было известно, что въезд иностранных специалистов на предприятие ограничен, и интернет-связь — ограничена. К сожалению, в сложившейся ситуации не удавалось дистанционно настроить станок в запланированном режиме. Но несмотря на это нашим инженерам удалось выполнить задачу согласно требованиям заказчика.
Вторая особенность — противоречия в техническом задании. В целом они не вызвали существенных вопросов, но в деталях мешали завершению работ. В ТЗ не была указана технология сварки изделия. После изучения технологии на месте, в цехе, в программу и конструкцию станка вносились корректировки до достижения приемлемого результата.
Оборудование передано заказчику с полным комплектом документации на русском языке. Проведено обучение персонала заказчика по эксплуатации и техническому обслуживанию станка.