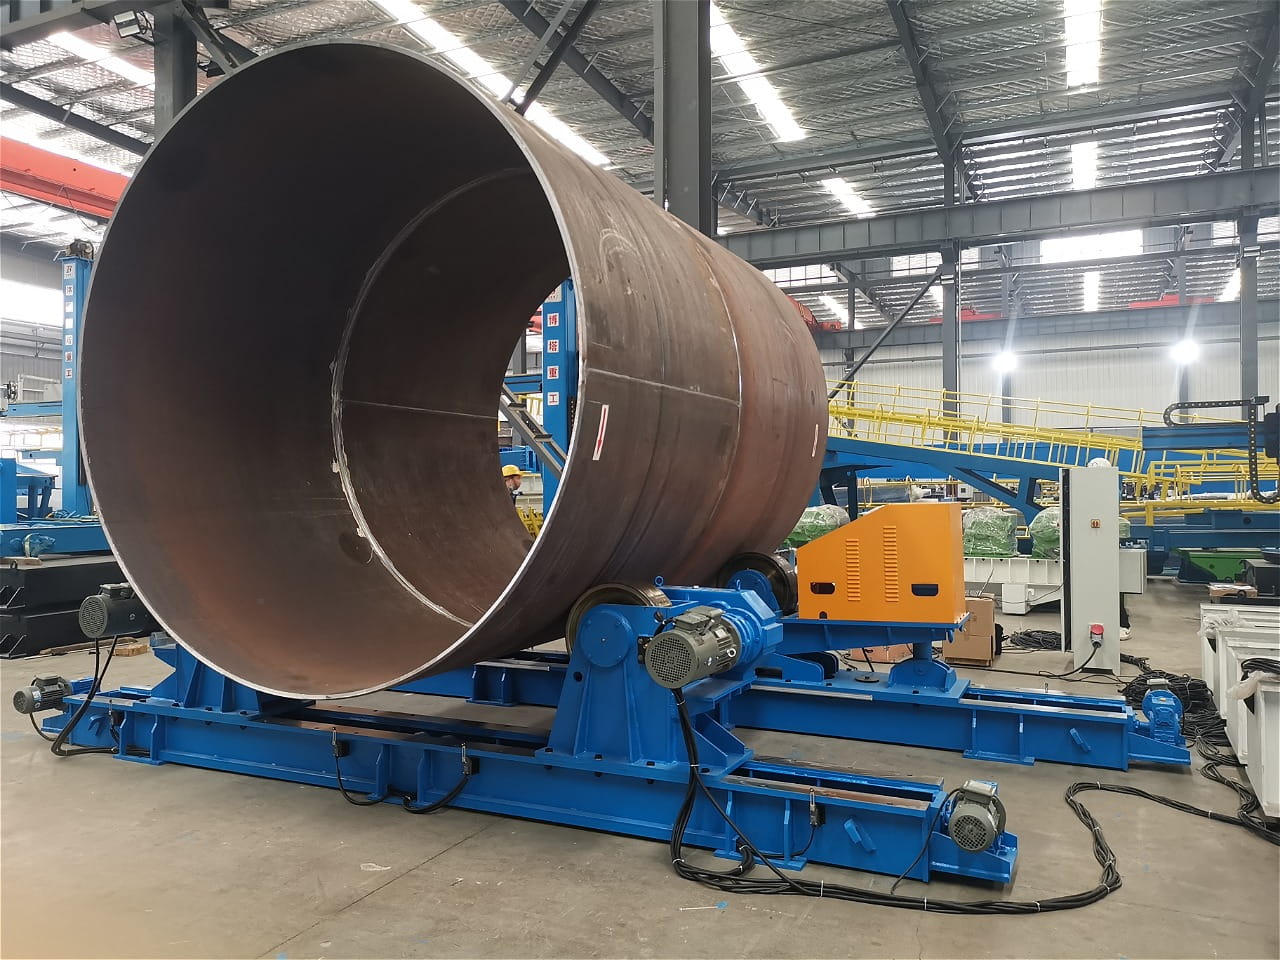
Комплекс для сварки кольцевых швов цилиндрических и сферических изделий
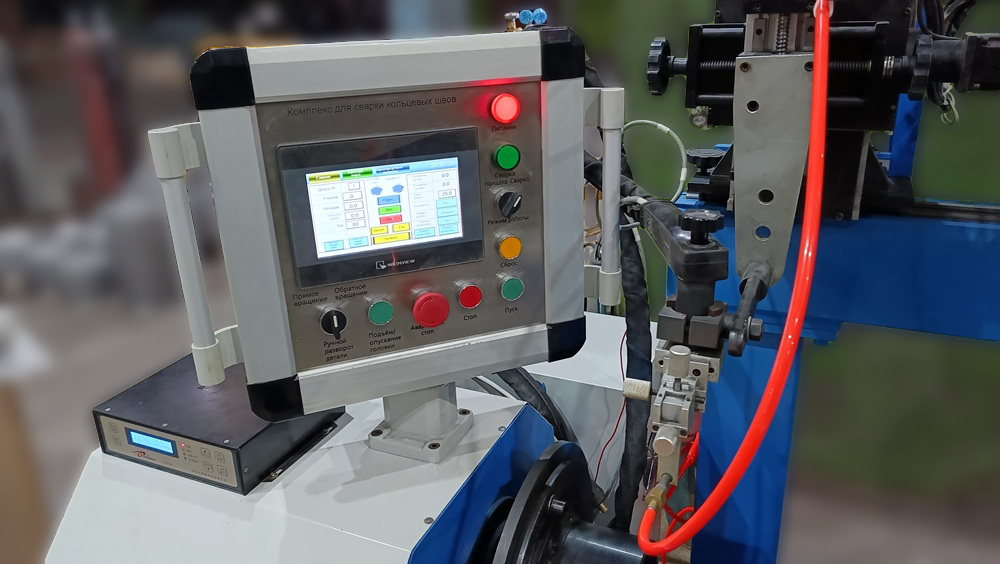
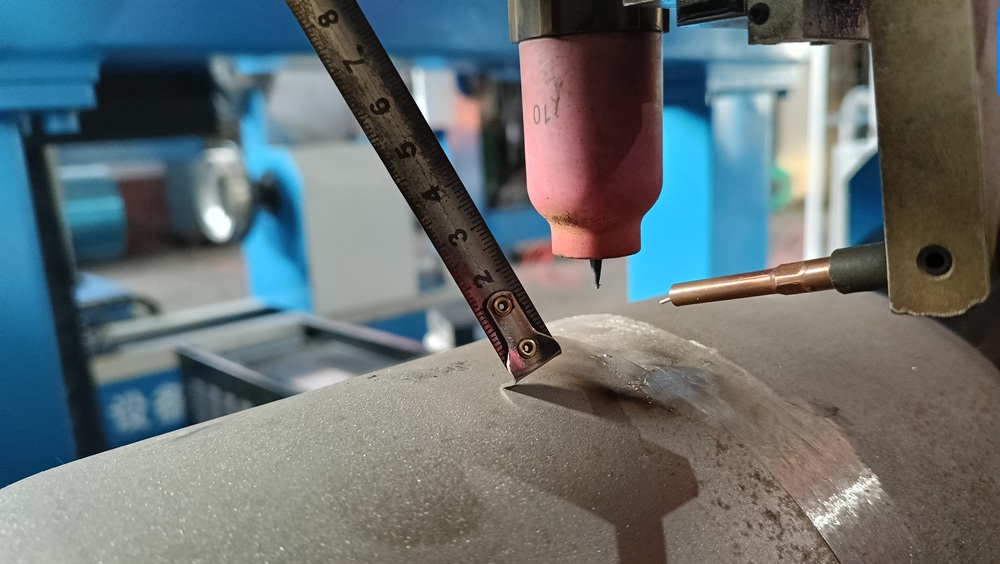
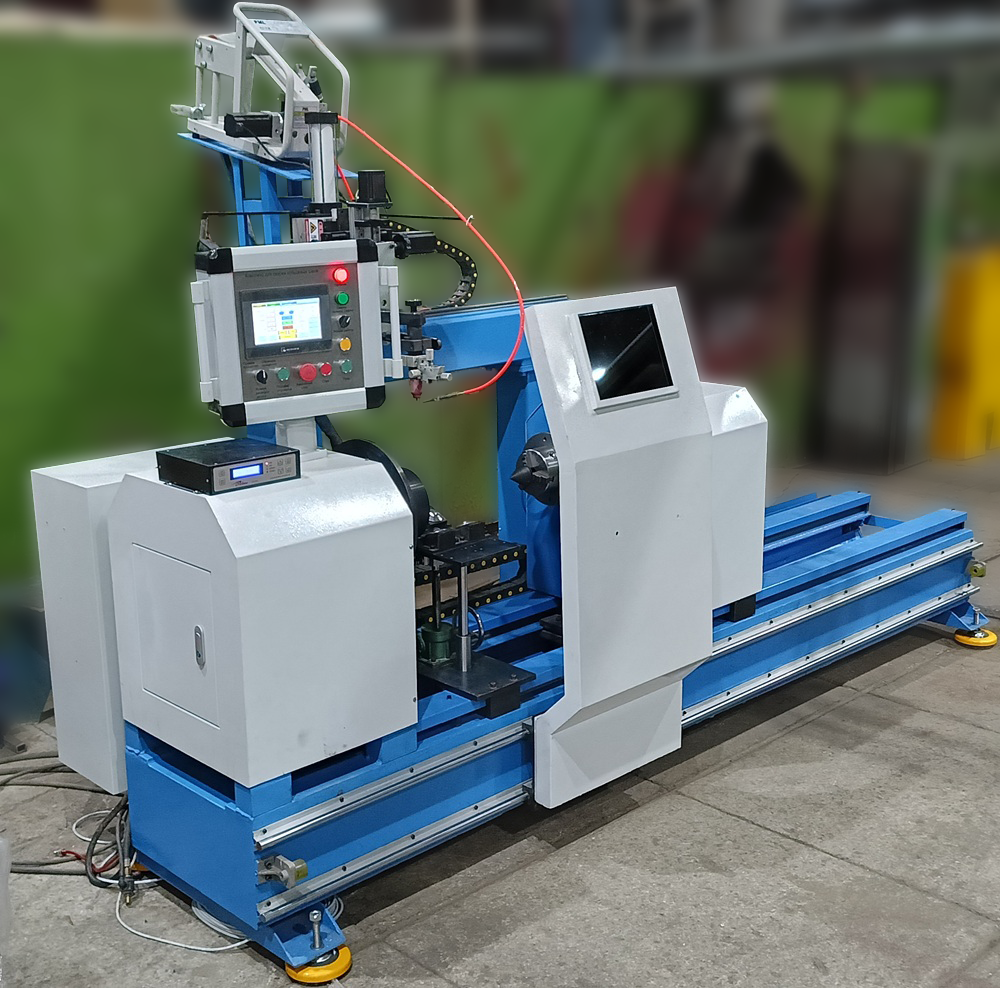
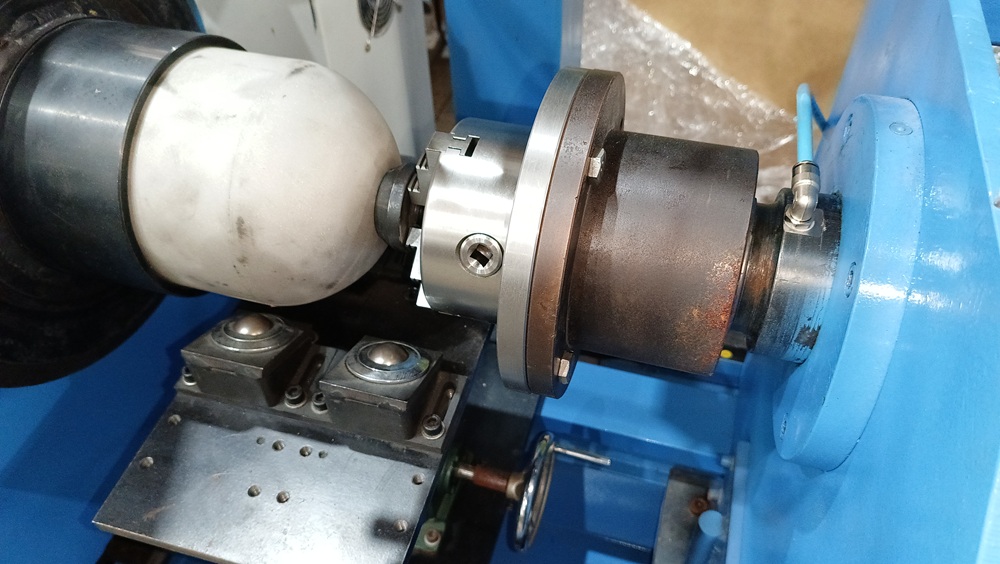
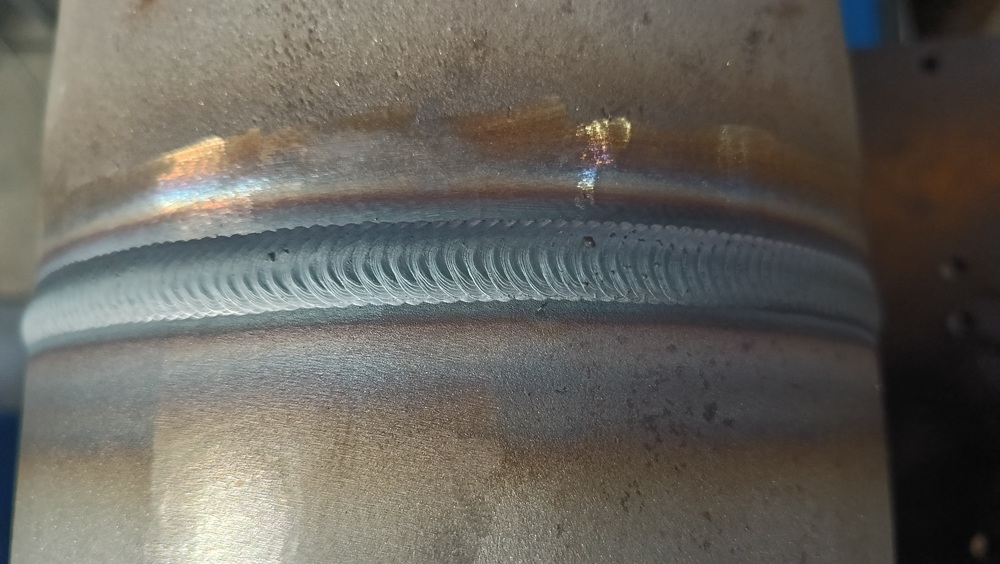
Назначение оборудования: Сварка кольцевого шва детали вращения.
Вид сварки: Аргонно-дуговая в защитном газе с автоматической подачей присадочной проволоки.
Расположение детали: Горизонтальное.
Диаметры устанавливаемых деталей: От 100 до 400 мм.
Управление процессом сварки: Полуавтоматический режим с возможностью изменения части параметров в реальном времени.
Архитектура управления: PLC-контроллер в сочетании с ЖК-панелью. Часть органов управления размещена на панели управления.
Источник тока: EvoTig 350 AC/DC.
Дополнительные опции:
- Задняя бабка с возможностью перемещения вдоль рамы, оснащённая пневмоприжимом.
- Защитный экран со смотровым окном.
- Поддерживающий люнет для установки тяжёлых деталей.
- Система контроля длины дуги с регулировкой высоты горелки.
- Возможность регулировки сварочной горелки в нескольких пространственных положениях.
- Функция осцилляции сварочной головки.
- Поддув защитного газа при вращении детали без ограничения количества оборотов.
На этапе подготовки технического задания заказчик описал станок в общих чертах, что позволяло получить общее представление о его конструкции, но не раскрывало всех особенностей и нюансов сварочного процесса. За основу был взят серийный станок, работающий в автоматическом режиме с фиксированными параметрами сварки.
Во время приёмки оборудования на фабрике в Китае в конструкцию были внесены изменения для соответствия ТЗ, однако не все аспекты были известны на этом этапе.
В ходе предварительной настройки и регулировки (ПНР) на месте стало понятно, что процесс сварки требует динамического изменения параметров в ходе работы. Это потребовало модификации интерфейса управления и перепрограммирования управляющей системы.
Кроме того, технология сварки выявила необходимость конструктивных изменений в отдельных узлах станка, которые стали очевидны только после установки изделия.
Все изменения в конструкцию и программное обеспечение вносились параллельно с проведением тестовых сварок. Основные доработки завершены, текущие работы направлены на доводку и оптимизацию работы оборудования.
Машина передана заказчику с полным комплектом документации на русском языке. Проведено обучение персонала заказчика по эксплуатации и техническому обслуживанию оборудования.